1.4.2. Аналитичен преглед на експерименталните постановки
В различните публикации и стандарти износоустойчивостта на пластмасовите модели се определя приблизително и в твърде широки граници. Например, H.Heine [22] посочва следните стойности за експлоатационната трайност на моделите от епоксидна смола: 20-30000 при пресоване, 1500-5000 при песъкометно формоване и 9-15000 при песъкострелно изработване на леярски форми или сърца. Руският стандарт 19505-74 [31] регламентира между 2000 и 4000 работни цикъла за епоксидни модели при ръчно формоване, и между 25000 и 35000 - при машинно формоване, без уточняване на методите на машинно формоване. J.Golding [44] посочва 30-60000 формования за модели от полиуретанова смола, като не изяснява експлоатационните условия, а R.Bailey [56] - 50000 цикъла при вертикално делими форми, изработвани чрез високопресово формоване.
Това разнообразие от данни произтича от множеството фактори, влияещи върху износването, както и от базирането върху различни изследователски постановки.
В своите изследвания D.Haug [57] посочва най-общо, че степента на износване зависи от метода на уплътняване, конфигурацията на моделите и височината на слоя уплътнявана формовъчна смес. Абразивно износване се реализира и при изваждане на модела от формата, респективно при изваждане на сърцето от сърцевата кутия, но то е незначително.
В статията си авторът изтъква влиянието и на следните фактори:
- големина и форма на пясъчните зърна - колкото по-дребни са те и имат остроъгълна форма, толкова по-силно е износването на моделите;
- вид и състав на формовъчната смес - при изработване на форми от самовтвърдяващи се смеси износването на моделите е по-голямо от това при влажните смеси. Компонентите на влажните пясъчно-глинести формовъчни смеси (вода, глина, каменовъглен прах и др.) намаляват износването;
- състояние на работната повърхност - моделите с по-ниска грапавост се износват по-бавно;
- положение на повърхнините на моделите спрямо уплътняващото усилие - при ъгъл 45° износването е по-силно, отколкото при малките ъгли.
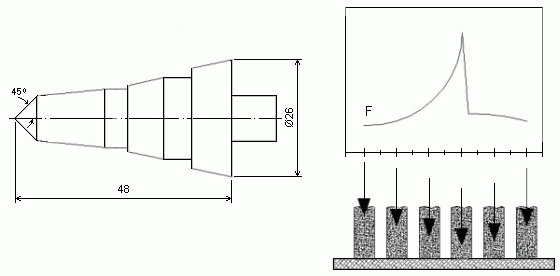
Фиг.16 Фиг.17
Получените резултати за различни моделни материали след 10000 изпитвания са показани на фиг.18 и фиг.19, съответно за износването, определено чрез загубата на маса на образците и чрез изменението на техния максимален линеен размер
(48 mm). Размерите са определени чрез светлинно-оптични измервания (екранно експониране на образците при увеличение 10 пъти).
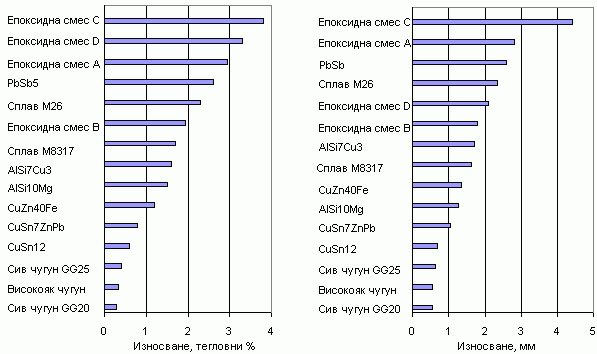
Фиг.18 Фиг.19
В изследванията, продължени от W.Stahlhacke [58, 59], е направено сравнение между лабораторните експерименти по методиката на D.Haug и изпитвания, проведени в промишлени условия.
Пробните образци, предварително измерени по маса и размери, и групирани по четири от всеки материал, са износвани, както следва:
- с уреда на D.Haug,
- между работещите модели от моделната плоча на високопресова формовъчна машина,
- в средата на многощемпелната глава на същата машина,
- в зоната на многощемпелната глава, в която след уплътняването на сместа се оформя конусът на леяковата система на формата.
Видимо износване е наблюдавано само в три зони на образците (фиг.20). След поредица от измервания - чрез екранно експониране и чрез изместване на течност, както и след съответните пресмятания, авторът трансформира всички стойности за износването на трите зони в линейна величина (S, mm). В табл.2 са показани данните за намаляването на размерите след 15000 формования.
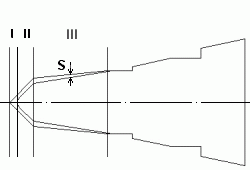 Фиг.20 |
Табл.2
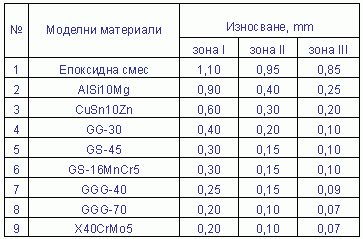 |
W.Stahlhacke определя и при какъв брой формования размерите на образците ще преминат под отрицателната стойност на допусковото поле, регламентирано от стандарт GTB15. Резултатите за най-бързо износваната зона I са следните: епоксидна смес (не се споменава състав) - 1025, силумин - 7500, бронз - 12000, чугун - 17500-36000, стомана - 24000-36000 формования.
Авторът отбелязва, че съответствието между резултатите по методиката на D.Haug и тези, получени в производствени условия, не е голямо.
В изследванията на R.Maier и J.Wallace [60, 61] е използвана лабораторна постановка, включваща барабан и аксиално разположен в него вал с две сменяеми перки, изработени от изпитваните моделни материали. Перките са монтирани под ъгъл 45° и са с дължина 25,4 mm, широчина 12,7 mm и дебелина 6,4 mm. В барабана се насипва кварцов пясък с остроъгълна форма на зърната, след което барабанът и валът се завъртват в една посока със скорости, съответно 82 min-1 и 1350 min-1. Всяка двойка образци е износвана на три етапа с продължителност по четири часа. Загубата на маса е определяна тегловно след всеки четири часа.
Резултатите от сравнителните изследвания са показани на фиг.21. Направен е изводът, че износоустойчивостта се повишава с увеличаване на твърдостта, модула на еластичност и температурата на топене на сплавите, използвани като моделни материали.
S.Helzer [62] прави обширно изследване по отношение на вида и броя на материалите за изработване на моделна екипировка - метални сплави 12, метални сплави с покритие 6, пластмаси без пълнители 18 и пластмаси с пълнители 8.
Авторът модифицира опитната постановка на R.Maier и J.Wallace, като променя някои параметри на уредбата им. За краткост, тук са показани само резултатите от 12-часовото износване на пластмасите с пълнители (фиг.22). В графиката са вградени данни за твърдостта по Shore на моделните смеси.
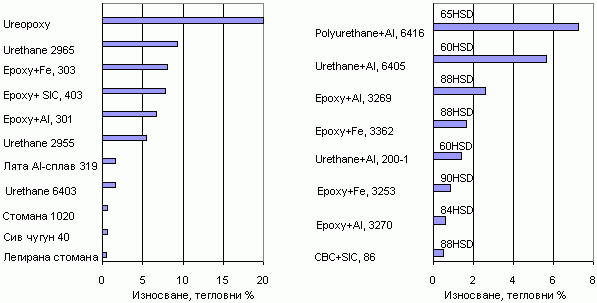
Фиг.21 Фиг.22
Заключенията на S.Helzer са следните:
- износването има линеен характер, което дава добра възможност за прогнози извън 12-часовия обхват на тестовете;
- по работната повърхност на образците се наблюдава локализация (концентрация) на износването около пълнителите;
- смесите с керамични пълнители имат максимална износоустойчивост.
Съществен принос в създаването и развитието на оригинални постановки при изследванията в коментираната област имат група руски автори.
В публикуваното през 1967 г. изследване, Ю.Кондратьев [63] анализира износването на различни материали, използвани за изработване на моделна екипировка. И тук се отчита загубата на маса на подходящи образци, но при триенето им чрез притискане към уплътнена влажна пясъчно-глинеста или с маслени свързващи вещества формовъчна смес.
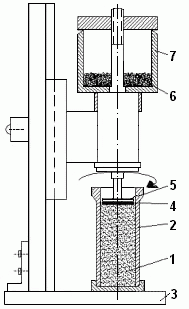
Експерименталната уредба е показана на фиг.23. Формовъчната смес 1 се уплътнява в метална тръба 2, която е закрепена върху основата 3 на прибора за изпитване. Предварително претегленият образец 4 (диск с диаметър 40 mm и дебелина 2 mm) се монтира към шайбата 5, свързана към електродвигател. Образецът се притиска към сместа с около 0,4 kg/cm² от тежестта на дробинките 6 и съда 7, в които те са разположени. След това, образецът се завъртва със скорост 130 min-1.
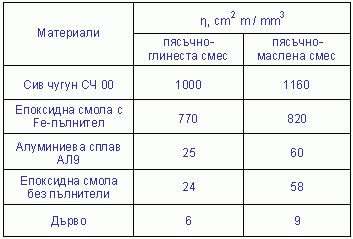
При изследванията, като сравнителна характеристика е приета относителната износоустойчивост h:
h = g S L / DY , cm² m / mm³ (8), където
DY е намаляването на масата на образците след износване, g ;
g - специфично тегло на материала, g/mm³ ;
S - площ, подложена на износване чрез триене, cm² ;
L - изминат път при износване, m .
Резултатите са показани в табл.3.
 Фиг.23 |
Табл.3
 |
Тъй като изследванията на Ю.Кондратьев са правени отдавна, естествено е, че част от неговите обобщения са изгубили своята актуалност. Затова тук са изброени само някои от направените изводи:
- моделните материали се износват под въздействието на абразивно-корозионни процеси (при металните сплави, поддаващи се на корозия) или на абразивно-механични процеси (при дървените, пластмасовите и металните модели);
- между износоустойчивостта и твърдостта на различните по природа и структура материали не се наблюдава строга зависимост;
- твърдостта на пластмасовите образци и модели практически не се влияе от състава им;
- износоустойчивостта на епоксидните смоли без пълнители е ниска, но комбинирането им с метални прахове, кварцов пясък, карборунд и други материали рязко я повишават;
- износоустойчивостта на моделите зависи пряко от грапавостта на тяхната работна повърхнина.
Л.Маркон в своя публикация [65] анализира изработването на леярски форми чрез стръскване и отбелязва, че износването на моделите започва още при напълване на касите и в началото на уплътняването. Тогава все още свободните абразивни частици на формовъчната смес се удрят по повърхността на моделите и я износват. При уплътняването, характерът на износване се променя от появяващите се връзки между компонентите на сместа. Авторът определя това, като износване с полузакрепен абразив. Без да се уточнява опитната постановка, в публикацията са изнесени резултати от износването на образци от епоксидна смола ЭДС и от алуминиева сплав, при 45-градусов ъгъл на абразивната пясъчна струя спрямо повърхността им. От същите материали са изработени и леярски модели, които при работа на стръскващо-пресоваща машина са издържали съответно 5000 и 5500 формования.
« « « предходна страница съдържание следваща страница » » »