Глава V. Разрушаване при термоциклиране на лазерно-уякчени слоеве - кинетика, механизми на образуване и развитие на пукнатините
5.1. Механизъм на зараждане на пукнатините
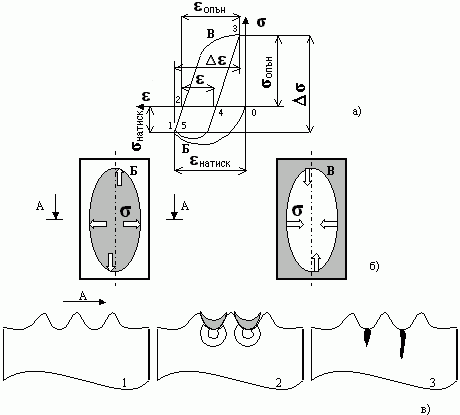
Първоначалното зараждане на пукнатини при термоциклиране става предимно по повърхността на материала поради високите температурни градиенти (фиг.5.9). Вследствие цикличната промяна на нееднородното поле на деформациите по сечение на образеца на неговата повърхност се получават зони с определен характер - вдлъбнатини и издатини, които действат като концентратори на напрежения. Корозионното въздействие на средата води до получаване на пори във вдлъбнатините. Когато термичните напрежения превишат якостта на материала в местата на порите се образуват първите микропукнатини.
 |
 |
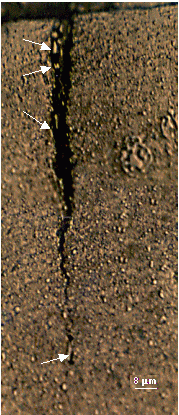
| Фиг.5.7. Пукнатини в повърхностния слой на изходния метал на стомана 3Х2В8Ф след 400 цикъла. |
Фиг.5.9. Схема на зараждане на микропукнатини по повърхността при
термоциклиране. а) Промяна на напреженията и деформаците по повърхността при един термоцикъл [35]; б) Напрегнато състояние на образеца при нагряване - т.Б и охлаждане - т.В; в) Зараждане на микропукнатините: поява на характерен релеф -1; корозия на участъци с концентрация на напрежения -2; поява на микропукнатини -3. |
При лазерно-уякчени слоеве, въпреки хомогенизирането и намаляване дефектите на структурата в зоната на стопяване, малко е вероятно пукнатините по повърхността да възникват на по-късен етап отколкото тези на изходния материал, вследствие повишената грапавост и понижената топлопроводност на самата зона, водещи до по-високи напрежения. При използване на режим без стопяване повишеното количество на карбидна фаза води до същия резултат.
Възможно е зараждане на пукнатини и във вътрешността на материала, като това се дължи най-вече на наличието на неметални включения и на многофазност на структурата. От важно значение са както разпределението на включенията и на отделните фази, предимно карбиди, така и тяхното разположение, особено ако е във вид на ивици. Пукнатини може да възникнат и на мястото на взаимодийствие на три зърна вследствие тяхното преместване едно спрямо друго по време на термоциклиране.
5.2. Механизъм на развитие на пукнатините
Механизмите на зараждане и на разпространение на пукнатините при термоциклиране са идентични при стомани, уякчени чрез лазерно въздействие и при стомани, подложени на обемна термообработка. Те се определят преди всичко от условията на експеримента, от параметрите на термичния цикъл и от микроструктурата. Кинетиката на развитие на пукнатините е различна, което се дължи предимно на микроструктурата и промените, протичащи в нея при термоциклиране.
Разпространението на пукнатините в повърхностния слой на изходния материал се извършва най-вече чрез интеркристален механизъм по границите на зърната, което е обусловено от отделянето на карбидна фаза почти по цялата им дължина.
При термоциклиране пукнатините в изходния материал и в зоната на лазерно въздействие се развиват в дълбочина за сметка на напреженията в техния връх, докато при растежа им по ширина основно влияние оказват оксидите и продуктите на взаимодействие с течния метал.
5.3. Кинетика на развитие на пукнатините
За да се направи количествена оценка на разпространение на пукнатините по време на термоциклиране са използвани параметрите:
lmax - максимална дължина на пукнатините и
lср - средна дължина на пукнатините в напречно сечение на образеца.
5.3.1. Кинетика на развитие на пукнатините в изходния материал
По повърхността на изходния материал на стомана 5ХНМ те се появяват до първите 100 цикъла, докато при стомана 3Х2В8Ф инкубационният период е по-дълъг - до 200 цикъла (фиг.5.12а). Повишаването на максималната дължина lmax и на средната дължина lср на пукнатините след 200 цикъла при стомана 5ХНМ се дължи на по-голямата разлика между размаха на термичния цикъл
 Т=660ºС и
температурата на отвръщане - Тотвр=400ºС, което води до ускорено развитие на пукнатините, докато при
стомана 3Х2В8Ф, чиято Тотвр е 600ºС, тази разлика е значително по-малка.
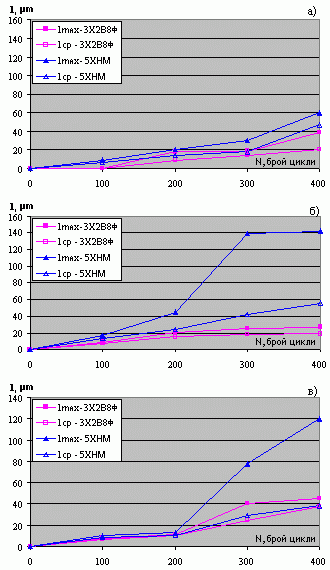 |
Фиг.5.12. Промяна в максималната дължина - lmax и средната дължина - lср на пукнатините по повърхността на стомани 5ХНМ и 3Х2В8 при термоциклиране: а) изходен материал; б) зона на стопяване на лазерно-уякчен слой (Ns=17143 W/cm², V=10,8 mm/s); в) зона на лазерно въздействие при режим без стопяване (Ns=17143 W/cm², V=18,3 mm/s). |
Пукнатините при стомана 5ХНМ са с по-голяма дължина, но са сравнително близки по размери. В образец от стомана 3Х2В8Ф отделените във вид на ивици карбиди с различна големина, водят до появата и развитието на отделни пукнатини с голяма дължина по повърхности, перпендикулярни на самите ивици (фиг.5.7). Същата роля при стомана 4Х5МФС играят неметалните включения.
5.3.2. Кинетика на развитие на пукнатините при лазерно въздействие без стопяване
По повърхности, обработени чрез лазерно въздействие без стопяване, механизмът на разпространение на пукнатините е аналогичен на този при изходния материал. Разликата е само в кинетиката на процеса на тяхното развитие (фиг.5.12в). Вследствие процесите на отвръщане в зоната на лазерното въздействие и повишаване количеството на карбидната фаза там се създават условия както за по-ранно възникване на пукнатини, така и за тяхното ускорено развитие. Възможна е и появата на пукнатини под повърхността на метала поради наличието на неметални включения. При своето нарастване те може да се слеят с пукнатина, зародила се на повърхността, и да образуват нова по-голяма пукнатина (фиг.5.13).
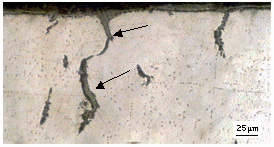 |
Фиг.5.13. Пукнатини по повърхността на лазерно-уякчен без разтопяване слой (Ns=17143 W/cm², V=18,3 mm/s) след 300 цикъла на стомана 5ХНМ. |
5.3.3. Кинетика на развитие на пукнатините в зоната на стопяване
При стомана 5ХНМ структурата в зоната на стопяване има блоков характер, като в отделните блокове се наблюдава пакетен нисковъглероден мартензит. По време на термоциклиране не се нарушава този характер.
Напълно е вероятно по границите на блоковете вследствие на термоциклиране да се получи натрупване на дислокации в отделни микрообеми, в резултат от което да се формират субзърна. При това е възможно появата и развитието на пукнатините да се извършва по границите им (фиг.5.14). След достигане на зоната на фазови промени в твърдо състояние те продължават да нарастват в дълбочина, като са сравнително тесни и имат начупена форма с разклонения (фиг.5.15). Облекчените условия на развитие водят до появата на пукнатини със сравнително голяма максимална дължина lmax още при 200 цикъла (фиг.5.12б).
След лазерно въздействие и последващо термоциклиране в зоната на стопяване при стомани 3Х2В8Ф и 4Х5МФС се получава издребняване на структурата още в началния етап - до 10 цикъла за 4Х5МФС. Това е причина за задържане растежа и по-нататъшното развитие на първоначално възникналите пукнатини по дълбочина (фиг.5.16). С повишаване броя на циклите до 400 увеличаването на максималната дължина lmax и на средната дължина lср на пукнатините е съвсем слабо (фиг.5.12б).
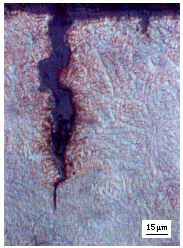 |
Фиг.5.14. Пукнатини по повърхността на зоната на стопяване на лазерно-уякчен слой (Ns=17143 W/cm², V=10,8 mm/s) на стомана 5ХНМ след 400 цикъла. |
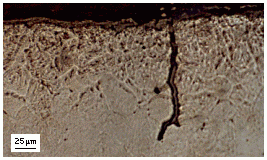 |
Фиг.5.15. Пукнатини по повърхността на зоната на стопяване в лазерно-уякчен слой (Ns=17143 W/cm², V=13,3 mm/s) на стомана 5ХНМ след 200 цикъла. |
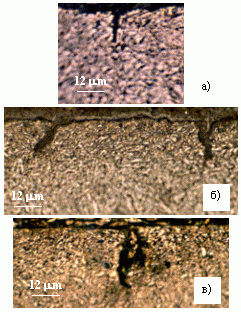 |
Фиг.5.16. Пукнатини по повърхността на зоната на стопяване в лазерно-уякчен слой (Ns=17143 W/cm², V=10,8 mm/s) на стомана 3Х2В8Ф след: а) - 100 цикъла; б) - 200 цикъла; в) - 400 цикъла. |
Ефективно задържане развитието на пукнатините се получава когато има издребнена структура на достатъчна дълбочина от зоната на стопяване. При използване на режими с по-висока скорост на лазерното въздействие, при които зоната на стопяване е съизмерима с първоначалните пукнатини, те я преодоляват и продължават ускорено да се развиват в изходния материал. От тази гледна точка най-удачен е режимът с технологични параметри Ns=17143 W/cm² и V=10,8 mm/s, който осигурява дълбочина на зоната на закаляване от течно състояние от порядъка на 0,2 - 0,29 mm при стомани 3Х2В8Ф и 4Х5МФС съответно.
Изводи към глава V
- Механизмите на зараждане и развитие на пукнатини при термоциклиране са идентични при стомани, обработени чрез лазерно въздействие и при стомани, подложени на обемна термична обработка. Те се определят от параметрите на цикъла, от условията на изпитания и от структурата на метала.
- Зараждането на пукнатините става предимно по повърхността след определен инкубационен период, който зависи от материала. Продуктите на взаимодействие на стоманата с охлаждащата среда и с течния метал, наличието на неметални включения и карбиди, особено във вид на ивици, повишената грапавост на повърхностния слой оказват катализиращ ефект.
- В процеса на термоциклиране е възможно възникването на пукнатини и във вътрешността в зоната на лазерно въздействие и в зоната на изходния материал както поради хетерогенност на структурата и наличие на неметални включения, така и поради повишената възможност за образуване на пори по границите на зърната при високи температури.
- Разпространението на микропукнатините по дълбочина става за сметка на концентрацията на напреженията в техния връх, докато развитието им по ширина се осъществява в резултат на оксидиране и на продукти на взаимодействие на стоманата с течния метал.
- Кинетиката на развитие на пукнатините е различна при различните видове обработки, което се обуславя от микроструктура на повърхностния слой.
- При лазерно въздействие без стопяване пукнатините се разпространяват по-бързо отколкото в изходния материал, поради наличието на повишено количество карбиди.
- В зоната на стопяване на стомана 5ХНМ развитието е ускорено вследствие блоковия характер на нейната структура. В стомани 3Х2В8Ф и 4Х5МФС растежа на пукнатините се блокира поради издребняване на структурата в зоната на закаляване от течно състояние при термоциклиране.
« « « предходна страница следваща страница » » »